Haberler

Kauçuk Konveyör Bantlarının Üretim Süreci

2026-07-16 0 bana mesaj bırak

I. Hammadde Hazırlama (Özel Formülasyon)

Temel hammaddelerin üç kategorisi çalışma koşullarına göre tam olarak oranlanmıştır:

Kauçuk Hammaddeleri

Baz kauçuk (Doğal Kauçuk/NR, SBR, EPDM, NBR) + Güçlendirici maddeler (karbon siyahı, silika) + Vulkanizasyon sistemi (kükürt, hızlandırıcılar) + Fonksiyonel katkı maddeleri (antioksidanlar, aşınmaya dayanıklı maddeler, alev geciktiriciler, plastikleştiriciler).

Uygulamaya göre farklılık gösterir: Üst kaplama kauçuğu (aşınma ve darbe direnci), alt kaplama kauçuğu (düşük sürtünme) ve göbek/kaygan kauçuğu (özellikle karkasa yapıştırmak için).

Karkas Temel Malzemeleri

Kumaşın iç kısmı: Polyester (EP), Naylon (NN) veya pamuklu kanvas; yüksek mukavemetli, çok katmanlı yük taşıma kapasitesi sağlar.

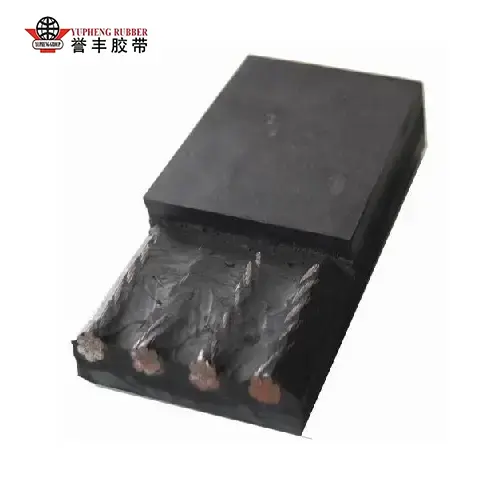
Çelik kord çekirdeği: Galvanizli çelik kordlar; uzun mesafeli, yüksek gerilimli madencilik uygulamaları için tasarlanmıştır.

Bağlayıcı Ajanlar

RFL daldırma solüsyonu (Resorcinol-Formaldehit-Lateks): Kauçuk ile kumaş veya çelik kordlar arasındaki katmanların ayrılmasını önler.


II. Karıştırma İşlemi (Kauçuk bileşiği hazırlama; temel özellikleri belirler)

Ham maddeler tartılır ve kapalı bir dahili karıştırıcıya beslenir; karıştırma, karbon siyahının ve katkı maddelerinin baz kauçuğun içinde tamamen dağılmasını sağlamak için yüksek sıcaklıklarda (120–160°C) ve yüksek basınçta 10–15 dakika süreyle gerçekleşir; böylece topaklaşma veya erken vulkanizasyon (kavurma) önlenir.

Bileşik, iç gerilimleri azaltmak amacıyla daha fazla karıştırılması ve soğutulması için açık bir değirmene boşaltılır.

Bir kaplama makinesi bileşiği sabit kalınlıkta tabakalar halinde presler; bunlar soğutulur ve plastisiteyi stabilize etmek için 4-24 saat dinlenmeye/olgunlaşmaya bırakılır.

Numuneler sertlik, çekme mukavemeti ve yapışma mukavemeti açısından test edilir; standart altı partiler yeniden işlenirken, nitelikli sayfalar gelecekte kullanılmak üzere kategoriye göre saklanır.


III. Karkas Ön İşlemi (Bağlanma mukavemetini arttırmak için çok önemlidir)

1) Kumaş Kanvas Ön İşlemi

Kanvas düzleştirilir ve tozu alınır, ardından bir RFL daldırma tankına daldırılır ve kurutulur; bu, kanvas elyaflarının yüzeyinde bir bağlayıcı film oluşturarak daha sonra katmanlara ayrılmayı veya ayrılmayı önler. 2) Çelik Kablo Ön Arıtma

Galvanizli çelik kablolar, yağdan arındırma ve pas alma işleminden geçirilir, ardından çekirdek kauçuğu ile nüfuz edici yapışmayı önemli ölçüde artıran kaba bir fosfat tabakası oluşturmak için fosfatlama yapılır; Bir sonraki adıma hazırlık amacıyla tüm kablolar eşit gerilim altında düzleştirilir.


IV. Kalenderleme + Şekillendirme (Yeşil kuşak üretmek için katmanlı montaj)

Seçenek A: Yapı-çekirdekkonveyör bantşekillendirme

Dört silindirli kalender aracılığıyla kauçuk kaplama: Ön işleme tabi tutulmuş kanvas, tek veya çift taraflı kauçuklu kumaş üretmek için her iki tarafa eşit şekilde uygulanan ince bir çekirdek kauçuk tabakası ile perdahlama silindirlerinden sabit bir hızda geçer;

Çok katmanlı montaj: Kauçuk kaplı kumaş katmanları, sıkışan havayı dışarı atmak için katmanlar arasına ince bir çekirdek kauçuk kaplama uygulanarak tasarıma göre (örneğin, 3, 4 veya 5 katman) hizalanır ve istiflenir;

Alt ve üst kapağa kauçuk katmanlar uygulanır (üst katman aşınmaya dayanıklıdır) ve kenarları kapatmak için kenar kauçuk uygulanır;

Soğuk presleme ruloları, hava kabarcıklarını ve kırışıklıkları ortadan kaldırmak için düzeneği sıkıştırarak vulkanize edilmemiş yeşil kuşak üretir.

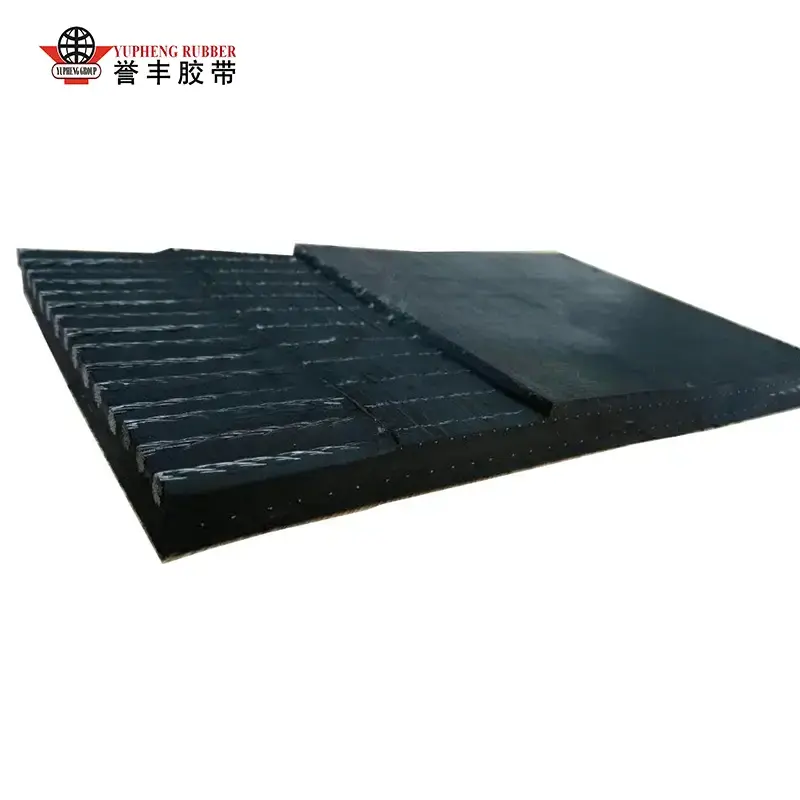
Seçenek B: Çelik kablo çekirdekli konveyör bant şekillendirme (Yüksek mukavemetli uygulama)

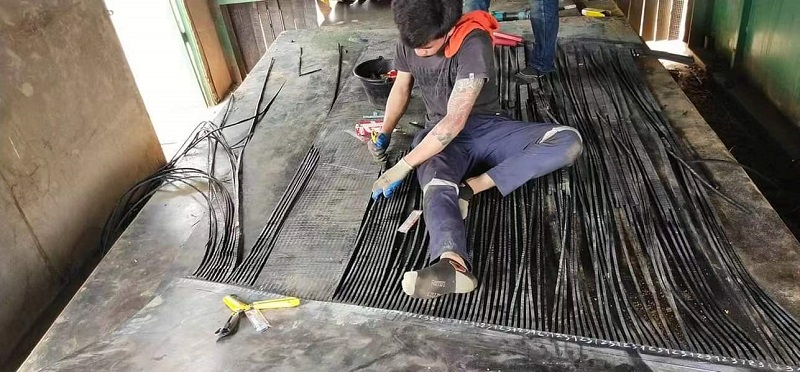
Eşit yük dağılımını sağlamak için şekillendirme tablası üzerinde birden fazla çelik kablo eşit aralıklarla ve sabit gerilimle düzenlenir;

Bir alt çekirdek kauçuğu tabakası serilir, kablolar kauçuğun içine düz bir şekilde gömülür ve kablolar arasındaki boşlukları doldurmak için bir ara dolgu kauçuğu tabakası uygulanır;

Kalınlaştırılmış üst ve alt kapak kauçuk katmanları ve yan kenar sızdırmazlık lastiği uygulanır;

Vakumlu soğuk presleme düzeneği sağlamlaştırarak kablolar ve kauçuk arasında hava boşluklarını veya kabarmayı önler.

Özel Türev Ürünler

Entegre yarı mamul kaymazlık veya dik eğim üretmek için yan duvarlar, takozlar ve desenli lastik tabakalar şekillendirme sırasında aynı anda monte edilirkonveyör bantları. 


V. Vulkanizasyon (Çekirdek kürleme işlemi; kalıcı kauçuk çapraz bağlama)

Vulkanizasyon, "yumuşak ham kauçuk ham parçayı" yüksek mukavemetli bitmiş ürüne dönüştüren kritik adımdır. İki ana tip ekipman kullanılır:

Düz Yataklı Vulkanizasyon Presi (Toplu işlem; küçük ila orta genişlikler veya özel bantlar için)

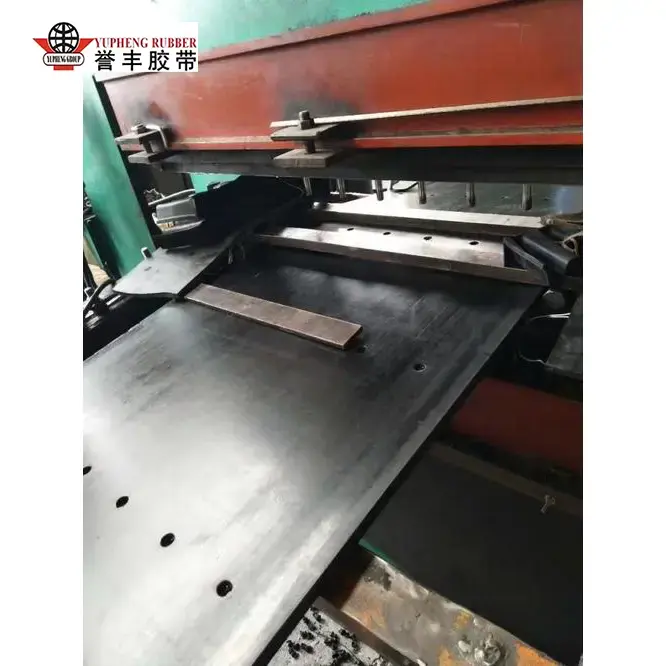
Boş bant çok katmanlı ısıtmalı plakaların arasına yerleştirilir. İşlem koşulları: sıcaklık 140–160°C, basınç 1,5–3 MPa ve vulkanizasyon süresi kalınlığa bağlı olarak 15 ila 60 dakika arasında değişir. Yüksek sıcaklık ve basınç altında kauçuk molekülleri çapraz bağlanarak kauçuk katmanları ve takviye yapısını birleşik bir bütün halinde birleştirir.

Sürekli Tamburlu Vulkanizatör (Uzun mesafe standart düz bantların seri üretimi)

Çelik bir bant, kesintisiz vulkanizasyon için boş bandı ısıtılmış, basınçlı bir tambur üzerinden sabit bir hızda sürekli olarak çeker. Bu yöntem, uzun konveyör bantları (kilometre uzunluğunda) için uygundur ve eşit kalınlık ve kesit bağlantılarının olmamasını sağlar.

Vulkanizasyondan sonra bant, termal genleşme ve büzülmenin neden olduğu çatlamayı veya deformasyonu önlemek için yavaş, kademeli bir soğutma sürecine tabi tutulur.


VI. İşlem Sonrası ve Sonlandırma

Soğutma ve Ayarlama: Sıcaklığın tamamen düşürülmesi ve iç vulkanizasyon gerilimlerinin hafifletilmesi için hava veya su ile soğutma;

Kenar Düzeltme: Bant genişliğini standartlaştırmak için her iki taraftan fazla çapakların/çapakların kaldırılması;

Yüzey İşlem: Taşlama, cilalama ve işaretleme (baskı modeli, dayanıklılık derecesi, özellikler ve üretim tarihi);

Özel İşleme: Gerektiğinde perforasyon, belirli uzunluklarda kesme ve bitmiş bağlantıların sıcak eklenmesi.


Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek